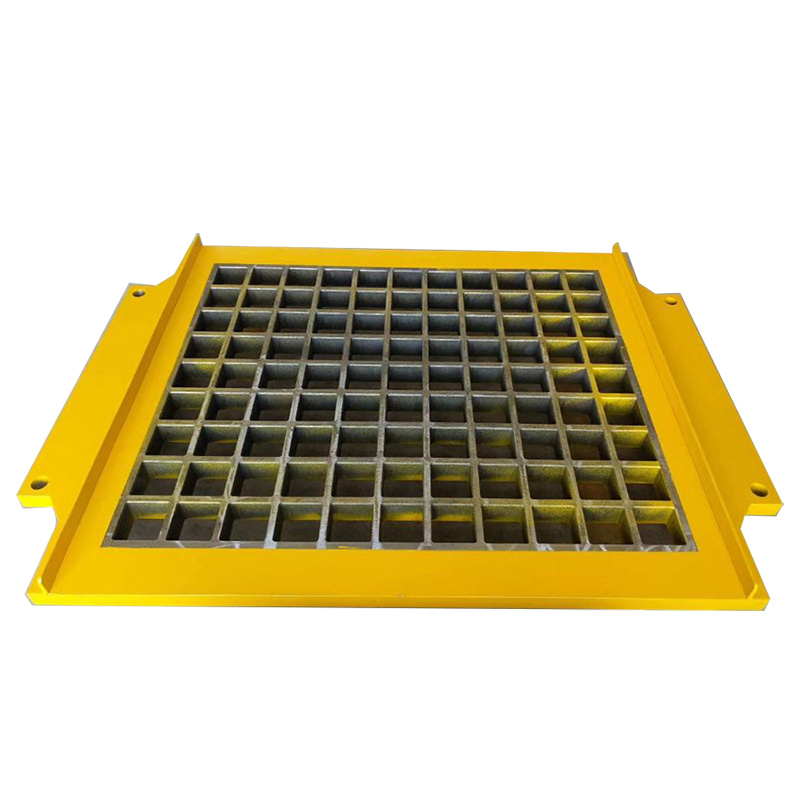
काँक्रीटसाठीब्लॉकउत्पादकांनो, डिमोल्डिंग स्टेज म्हणजे उत्पादकता आणि उत्पादनाची गुणवत्ता स्थिर किंवा घसरते. जेव्हा काँक्रीटच्या काड्या, क्रॅक किंवा पृष्ठभाग डिमॉल्डिंग दरम्यान सदोष असतात, तेव्हा डाउनटाइम, कचरा आणि नाकारलेले उत्पादन त्वरीत जमा होते. या सामान्य समस्यांची मूळ कारणे समजून घेणे - आणि त्यांचे निराकरण कसे करावे हे जाणून घेणे - कार्यक्षम उत्पादन लाइन राखण्यासाठी आवश्यक आहे.
Fujian Unik Mold Technology Co., Ltd. मध्ये, आम्ही 2010 पासून उच्च-कार्यक्षमता असलेल्या काँक्रीट मोल्ड्सचे अभियांत्रिकी करत आहोत. 28 निर्यात बाजारपेठेत सेवा देत असलेल्या आमच्या अनुभवाचा आधार घेत, सर्वात वारंवार होणाऱ्या डिमॉल्डिंग समस्यांसाठी येथे एक व्यावहारिक समस्यानिवारण मार्गदर्शक आहे.
काँक्रीट उत्पादनामध्ये स्टिकिंग ही सर्वात सामान्य आणि निराशाजनक समस्यांपैकी एक आहे. हे चक्र मंद करते, साचा आणि उत्पादन दोन्हीचे नुकसान करते आणि एक रेषा थांबवते.
संभाव्य कारणे:
अपुरा किंवा असमान रिलीझ तेल अर्ज
कमी-गुणवत्तेचे रिलीझ एजंट जे काँक्रिट प्रकाराशी जुळत नाही
पोकळी पृष्ठभाग पोशाख घर्षण बिंदू तयार
अयोग्य डिमॉल्डिंग वेळ—एकतर खूप लवकर किंवा खूप उशीर
ताठ, कमी-कार्यक्षमता कंक्रीट मिक्स
उपाय:
सर्व पोकळीच्या पृष्ठभागावर व्यावसायिक तेलाचा पातळ, समान थर लावा
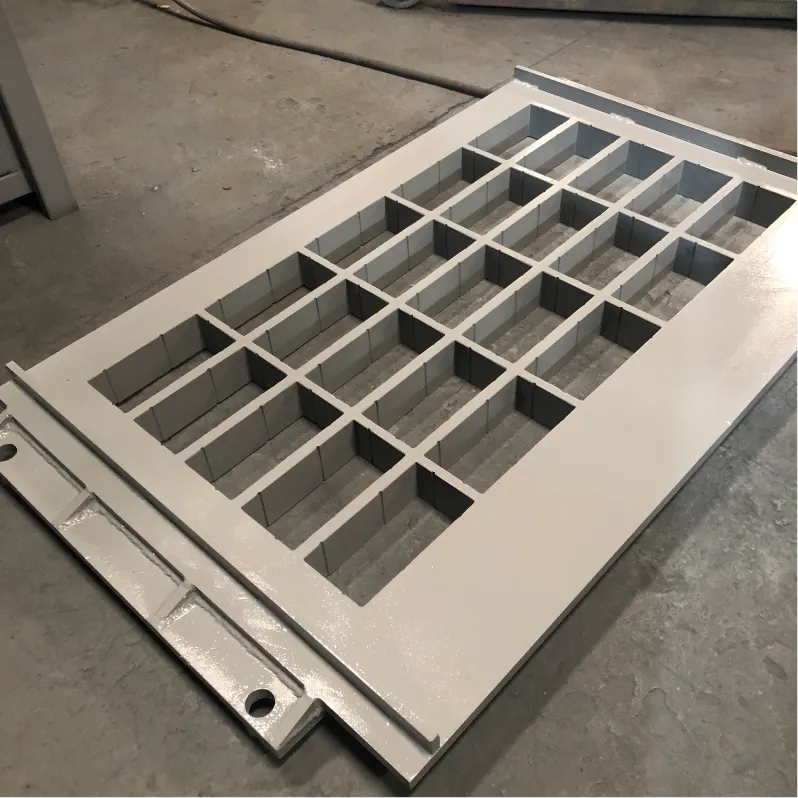
गुळगुळीत पृष्ठभाग पूर्ण पुनर्संचयित करण्यासाठी मोल्ड पोकळ्यांना पुन्हा पॉलिश करा (UNIK शिफारस करतो Ra 1.6)
सातत्यपूर्ण डिमोल्डिंग वेळ राखा, आदर्शपणे कंपनानंतर 10-15 सेकंद
प्रवाहक्षमता सुधारण्यासाठी आणि चिकटपणा कमी करण्यासाठी तुमचे काँक्रीट मिश्रण समायोजित करा
तयार केलेल्या ब्लॉक्सच्या पृष्ठभागावरील हवेतील छिद्रे कॉस्मेटिक चिंतेपेक्षा जास्त आहेत - ते संरचनात्मक अखंडतेशी तडजोड करू शकतात.
संभाव्य कारणे:
अपुरा कंपन, अडकलेली हवा बाहेर पडण्यापासून प्रतिबंधित करते
हवेचे बुडबुडे अडकवणारे जास्त चिकट काँक्रीट मिश्रण
खराब आहार वितरण, पोकळीत हवा खिसे सोडणे
तेल-आधारित रिलीझ एजंट्सचा वापर जे साच्याच्या पृष्ठभागावर हवा अडकवू शकतात
उपाय:
शिफारस केलेल्या 50-60 Hz श्रेणीमध्ये कंपन वारंवारता पुन्हा कॅलिब्रेट करा
मिक्स डिझाइन समायोजित करून किंवा प्लास्टिसायझर्स जोडून काँक्रिटची तरलता सुधारा
सर्व पोकळ्यांमध्ये समान आणि पूर्ण आहार सुनिश्चित करा
पाणी-आधारित रीलिझ एजंट्स वापरण्याचा विचार करा, जे तेल-आधारित पर्यायांपेक्षा चांगल्या पृष्ठभागाची गुणवत्ता तयार करतात असे दिसून आले आहे.
क्रॅक केलेले ब्लॉक्स म्हणजे साहित्य आणि श्रम यांचे थेट नुकसान.
संभाव्य कारणे:
मिक्स खूप कोरडे आहे, हिरव्या शक्ती कमी करते
डिमॉल्डिंग करण्यापूर्वी अपुरा उपचार वेळ
अयोग्य कंपन - एकतर खूप कमी किंवा खूप जास्त
डिमोल्डिंग दरम्यान चिकटण्यापासून यांत्रिक ताण
उत्पादनानंतर तापमानात अचानक बदल होतो
उपाय:
पाण्याचे प्रमाण वाढवा किंवा मिक्समध्ये प्लास्टिसायझर घाला
डिमॉल्डिंगपूर्वी 24-48 तासांपर्यंत क्यूअरिंगची वेळ वाढवा
तुमच्या विशिष्ट ब्लॉक आकार आणि आकारासाठी योग्य वारंवारता कंपन समायोजित करा
चिकटपणा टाळण्यासाठी गुळगुळीत डिमॉल्डिंग आणि योग्य पोकळी स्नेहन सुनिश्चित करा
एक खडबडीत पृष्ठभाग समाप्त सौंदर्यशास्त्र आणि विक्रीक्षमता दोन्ही प्रभावित करते.
संभाव्य कारणे:
खराब झालेले किंवा स्क्रॅच केलेले पोकळी पृष्ठभाग
वाळलेल्या सिमेंटचे अवशेष आधीच्या चक्रातून मोल्डमध्ये सोडले
खराब-गुणवत्तेचे रिलीझ तेल
ओव्हर-ड्राय काँक्रीट मिक्स
उपाय:
गुळगुळीत पृष्ठभाग पूर्ण पुनर्संचयित करण्यासाठी पोकळीच्या भिंती पुन्हा पॉलिश करा
सिमेंट तयार होण्यापासून रोखण्यासाठी प्रत्येक शिफ्टनंतर लगेच साचा साफ करा
योग्य रिलीझ एजंट वापरा (डिझेल किंवा इतर पर्याय वापरणे टाळा)
बारीक वाळूचे प्रमाण वाढवा किंवा पाणी-सिमेंट प्रमाण समायोजित करा
डिमॉल्डिंग दरम्यान ब्लॉक्सच्या कडा आणि कोपऱ्यांना होणारे नुकसान हे अनेकदा यांत्रिक तणावाचे लक्षण असते.
संभाव्य कारणे:
खराब झालेले किंवा खराब झालेले पोकळीचे कोपरे
चिकट मिश्रणामुळे कठीण डिमोल्डिंग
अत्याधिक कंपनामुळे काठाची नाजूकता
चुकीचे उपचार किंवा खूप जलद कोरडे
उपाय:
खराब झालेले पोकळी घालणे दुरुस्त करा किंवा बदला
सर्व पृष्ठभागावर समान रीतीने तेल लावा
ओव्हर-कॉम्पॅक्शन टाळण्यासाठी कंपन संतुलित करा
बरे करण्याची स्थिती स्थिर आणि सावलीत ठेवा
सूक्ष्म अश्रू आणि राखाडी रंगाचा रंग ब्लॉक पृष्ठभागांवर दिसू शकतो, विशेषतः प्रीमियम उत्पादनांवर परिणाम होतो जेथे देखावा महत्त्वाचा असतो.
संभाव्य कारणे:
डिमॉल्डिंग दरम्यान काँक्रिट आणि मोल्ड पृष्ठभाग यांच्यातील चिकटपणा, ज्याला "टेम्परशू आसंजन" म्हणून ओळखले जाते
पांढऱ्या सिमेंटसह बनवलेल्या ब्लॉक्सवर "ब्लूम" ची निर्मिती
उपाय:
डिमोल्डिंग टाइमिंग ऑप्टिमाइझ करा आणि एजंट अनुप्रयोग सोडा
पांढऱ्या सिमेंट उत्पादनांसाठी, बरे होण्याच्या स्थितीवर काळजीपूर्वक नियंत्रण ठेवा आणि ब्लूम तयार होण्यापासून रोखण्यासाठी एजंटची निवड सोडा
विसंगत ब्लॉक परिमाणे मोल्ड स्थिरता किंवा मशीन संरेखन मध्ये समस्या दर्शवतात.
संभाव्य कारणे:
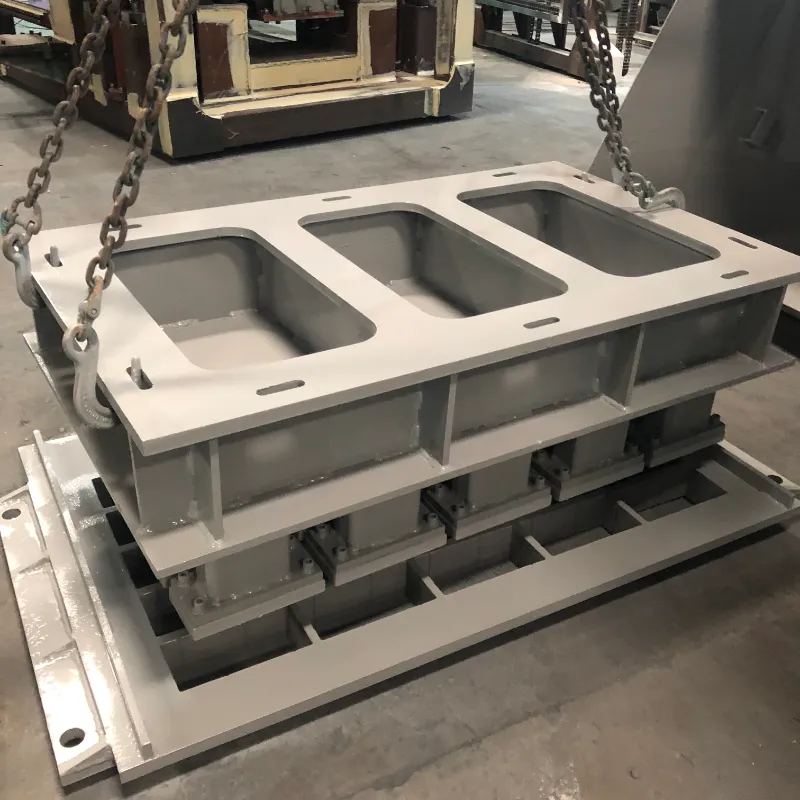
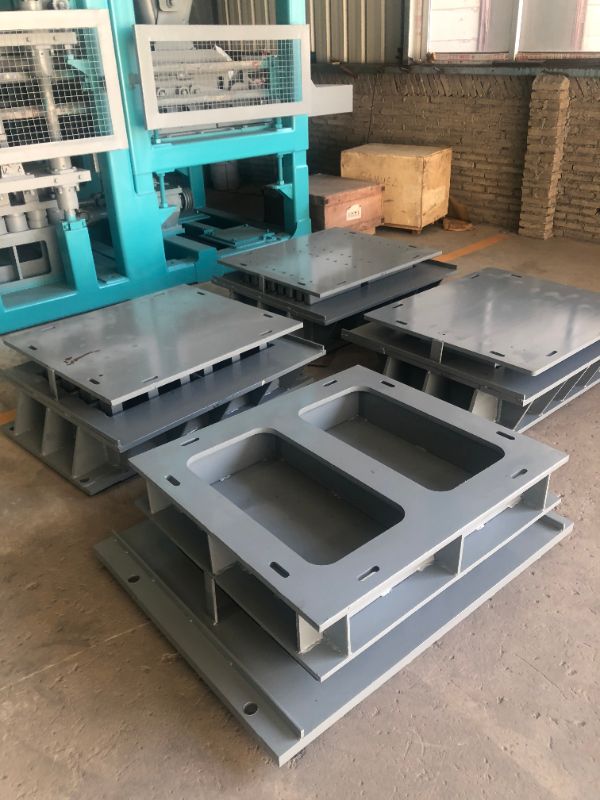
दीर्घकालीन कंपन थकवा पासून साचा फ्रेम विकृत रूप
सैल बोल्ट किंवा चुकीचे संरेखित पोकळी घाला
मशीन कंपन असमतोल
असमान आहार किंवा विसंगत मिश्रण
उपाय:
योग्य संरेखन सुनिश्चित करण्यासाठी टॉर्क रेंच वापरून सर्व बोल्ट घट्ट करा
संरेखन पिन तपासा आणि परिधान केलेल्या कोणत्याही बदला
संतुलनासाठी कंपन मोटर्स समायोजित करा
आहाराचे मानकीकरण करा आणि सुसंगतता मिसळा

योग्य मोल्ड डिझाइन आणि सामग्री निवडीद्वारे अनेक डिमॉल्डिंग समस्या टाळता येतात:
मसुदा कोन: स्वच्छ डिमॉल्डिंगसाठी पोकळीच्या भिंतींवर योग्य टेपर आवश्यक आहे. त्याशिवाय, रिलीझ एजंटच्या गुणवत्तेकडे दुर्लक्ष करून ब्लॉक्स चिकटतील.
कोपरा त्रिज्या: तीक्ष्ण 90-डिग्री कोपरे तणावाचे बिंदू आहेत जेथे क्रॅकिंग सुरू होते. काठाचे नुकसान कमी करण्यासाठी UNIK डिझाइनमध्ये 3-5 मिमी त्रिज्या असलेले कोपरे समाविष्ट आहेत.
सरफेस फिनिश: पॉलिश केलेले पोकळी पृष्ठभाग (Ra 1.6) घर्षण कमी करते आणि 30% पर्यंत डिमोल्डिंग कार्यप्रदर्शन सुधारते.
उष्णता उपचार: योग्य कार्ब्युराइझिंग HRC58-62 ची पृष्ठभागाची कडकपणा प्राप्त करते आणि कोर टफनेस राखते, चिकटपणा कमी करते.
स्टील ग्रेड: 42CrMo किंवा टूल-ग्रेड स्टील्स सारख्या उच्च-दर्जाची सामग्री वापरणे हे सुनिश्चित करते की साचा 80,000-100,000 चक्रांमध्ये त्याचा आकार आणि पृष्ठभागाची गुणवत्ता राखतो.
बऱ्याच डिमॉल्डिंग समस्या अंदाजे आणि टाळता येण्याजोग्या असतात. पद्धतशीरपणे मूळ कारण ओळखून—मिक्स डिझाइन, कंपन सेटिंग्ज, रिलीझ एजंट ऍप्लिकेशन किंवा मोल्ड कंडिशनमध्ये असो—तुम्ही टार्गेट सोल्यूशन्स अंमलात आणू शकता ज्यामुळे कचरा आणि डाउनटाइम कमी होतो.
ब्लॉक पृष्ठभागाची परिपूर्ण गुणवत्ता राखून आणि हाय-स्पीड ऑटोमॅटिक लाईन्सवर सुरळीतपणे कार्य करत असताना एक व्यवस्थित राखलेला साचा 80,000-100,000 चक्र टिकू शकतो. योग्य समस्यानिवारण आणि उच्च-परिशुद्धता मोल्ड अभियांत्रिकीसह, तुम्ही कमी दोष दर आणि कमीत कमी व्यत्ययासह तुमची उत्पादन लाइन कार्यक्षमतेने चालू ठेवू शकता.